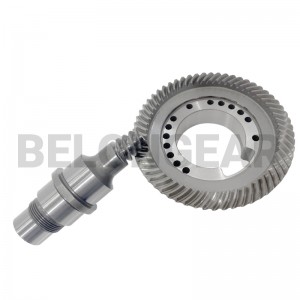
Чыгаруу борбору төмөндөйт
Штифттин огун түшүрүү чыгуучу валды жылышуу аралыгына ылдый жылдырат. Компакттуу редуктордогу негизги маселе ушул, ошондой эле корпусту спираль конус версиясы менен алмаштырууга мүмкүн эмес кылат.


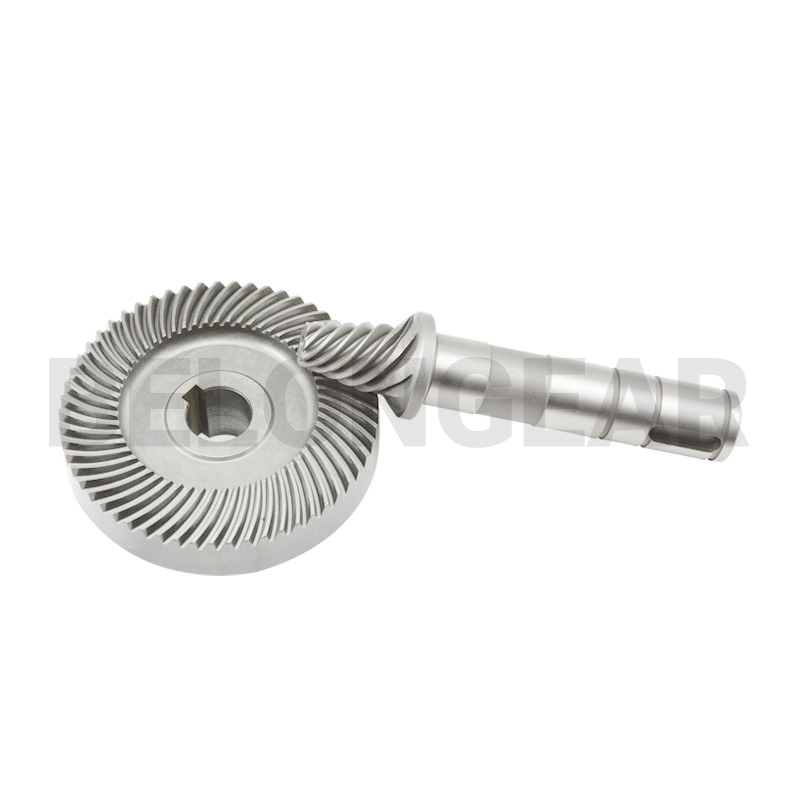
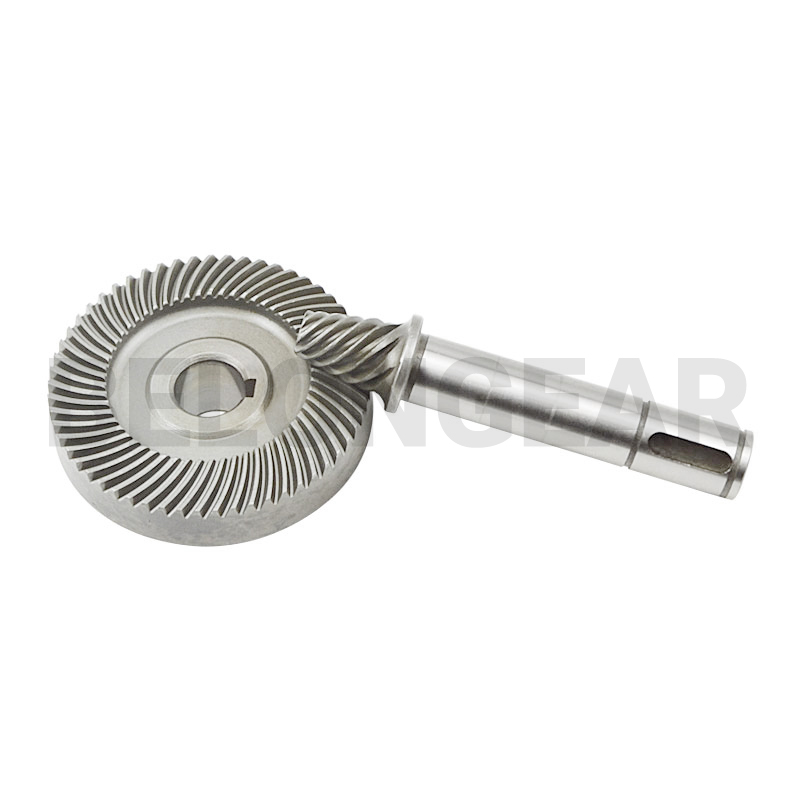
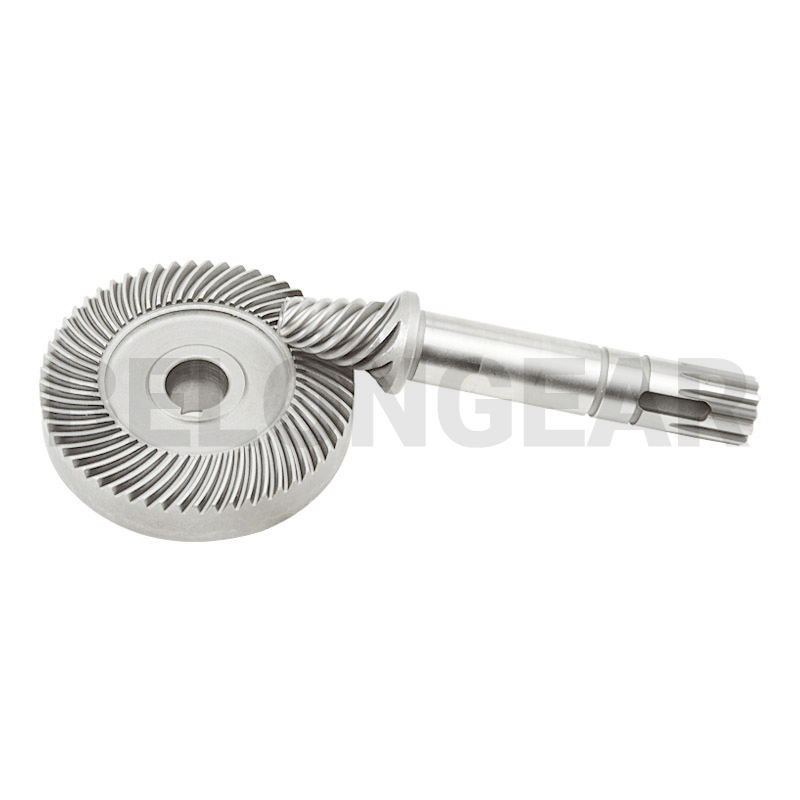
KM сериялуу редуктордо конус баскычы редукцияны да, чыгуучу борбордун бийиктигин да орнотот. Жөнөкөй спираль конустун ордуна гипоиддик пиньонду колдонуу пиньондун бекемдигине доо кетирбестен, ал борборду төмөндөтөт, ошондуктан компакттуу тик бурчтуу блоктор ушундай жол менен курулат.
Унаанын огуна эмес, редукторго колдонулганда, жылышуу менен үч чектөө келет.
Штифттин огун түшүрүү чыгуучу валды жылышуу аралыгына ылдый жылдырат. Компакттуу редуктордогу негизги маселе ушул, ошондой эле корпусту спираль конус версиясы менен алмаштырууга мүмкүн эмес кылат.
Гипоиддик стадияны иштеткен редукторго EP майы керек. Ошол эле машинанын башка жеринде колдонулган спираль сымал май менен толтурулган агрегат спираль сымал стадия эскирүүнү көрсөтө электе эле бул стадияны чийип салат.
Ордун толтуруу бирдей катыштагы спираль конус жуптарына салыштырмалуу болжол менен бир-эки упайлык натыйжалуулукту талап кылат. Үзгүлтүксүз иштеген редуктордо бул айырмачылыкты жашыруунун ордуна айтуу керек.
Бир эле редукторлор үй-бүлөсүн эки конус баскычы менен курууга болот. Тандоо борбордук бийиктикке жана баага байланыштуу, бир тиштин формасынын жакшыраак болушуна эмес.
| Аспект | Спираль сызыгы (кесилишкен) | Гипоид (компенсация) |
|---|---|---|
| Сахна тандоо | Спираль конус жубу бар KM редуктору | Гипоиддик жуп менен KM редуктору |
| Чыгаруу борборунун бийиктиги | Дөңгөлөктүн огу боюнча орнотулган | Офсеттик аралык менен төмөндөтүлдү |
| Тең катыштагы пиньон | Тиштери кичирээк, тиштери азыраак | Чоңураак тиштер, көбүрөөк жүк көтөрөт |
| Май талап кылынат | Стандарттуу тиштүү май, адатта, кабыл алынат | EP майы, жана өзгөрүү техникалык мүнөздөмө тактасында чагылдырылышы керек |
| Натыйжалуулук | Жогорку | Бир-эки пунктка төмөн |
| Кызмат алмашуу | Корпус спираль конус формасында гана кабыл алынат | Турак жай офсеттик версияда болушу керек; экөө алмаштырылбайт |
Редуктордун тиштүү дөңгөлөктөрүнүн топтому корпустан алынган, ошондуктан бул маанилер чиймеден жана корпустун чиймесинен чогуу алынган.
| Параметр | Бул продукт | Кантип тастыкталат |
|---|---|---|
| E аралыкты жылдыруу | Редукциялоо бирдигинин чиймесинде айтылгандай | Чийме |
| Пропорция жана тиштердин саны | KM сериясынын тандоосунан | Чийме |
| Конустун аралыгы жана спираль бурчу | Чиймеден | Чийме |
| Чыгаруу борборунун бийиктиги | Корпустун маалыматтары; редуктордун чиймесине каршы ырасталган | Чийме |
| Материал жана жылуулук менен иштетүү | Корпустук бекемдөөчү болотту чийүүгө чейин, карбюрациялап жана чыңап | Материалдык сертификат |
| Тактык жана терс таасир | Чиймедеги баалоо үчүн, катуулангандан кийин майдалоо | Тактык отчету |
Редуктордун тиштүү дөңгөлөктөрүнүн баасы тиштин баасы сыяктуу эле, корпустун орнотуусуна жараша белгиленет.
Борбордук бийиктик жана орнотуу аралыгы болбосо, жупту редукторго дал келтирүү мүмкүн эмес.
Чоңураак офсет үчүн башка кесүү орнотуусу талап кылынат.
Редукторлорду жасоочулар партия менен сатып алышат; бир запастык жуп толук комплектацияны алып жүрөт.
Эгерде агрегат EP майын иштетсе, суроо-талап боюнча айтыңыз; бул техникалык мүнөздөмөгө жана сунуштарга таасир этет.
Жылыштыруу жылуулук менен иштетүүдөгү бурмалоону сиңирүүнү кыйындатат, ошондуктан тиш тегизделбей, акыркы профилге чейин майдаланат.

Бош формага жакын согулган, ошондуктан дандын агымы кесилбестен, тиштин тамырын ээрчийт.

Тешик, беттер жана бурулган бекитүүчү ийне; булар тиш кесилип, өлчөнгөн даталар болуп калат.

Гипоиддик тиштер Глисон станокунда чиймедеги офсетке, конус аралыгына жана спираль бурчуна ылайык кесилет.

Корпустун тереңдигине жана өзөгүнүн катуулугуна чейин карбюризациялоо жана чыңдоо, ал эми майдалоочу запас капталдарда калтырылат.

Тиш аларга салыштырмалуу майдалангандыктан, тиштер катуулангандан кийин майдаланат.

Капталдары акыркы профилге чейин жылмаланат, бул жылышуу геометриясынын сиңишин кыйындаткан бурмалоону оңдойт.
Байланыш схемасы чогултулган жупта текшерилет, анткени редуктордо аны кийинчерээк оңдоого болбойт.

Тешик, бет, орнотуу аралыгы жана офсеттик шилтеме.
Отчет берилди
Чийки куйманын химиялык жана механикалык касиеттери.
Отчет берилди
Катуулангандан кийинки беттин катуулугу.
Отчет берилди
Тиштин кабыгынын тереңдиги жана микроструктурасы.
Отчет берилди
Гипоиддик ызы-чууну басымдуулук кылган капталдын оройлугу.
Отчет берилди
Тиштүү дөңгөлөктүн өлчөө борборундагы профиль, коргошун жана кадам.
Отчет берилди
Чогулган жуптагы байланыш үлгүсү жана тескери сокку.
Отчет берилдиКомпакттуу тик бурчтуу редукторлор машинанын кыска аралыкта аз чыгаруу борборуна муктаж болгон бардык жерлерде пайда болот.
 Автоматташтыруу
 Металлургия
 Цемент
 Тамак-аш жана суусундуктар
Жок. Жылдыруу пиньон подшипнигинин абалын жана чыгуучу борбордун бийиктигин өзгөртөт, андыктан корпус жылдырылган версияда болушу керек. Эки конус баскычы бир куюуда алмаштырылбайт.
Анткени гипоиддик жылышуу капталдардын ортосундагы жылмышууну күчөтөт. Ал жылмышуу үчүн өтө басымдуу кошулмалар керек; стандарттуу тиштүү май тиштин чийилишине жол бериши мүмкүн.
Жылдыруу аралыгы, катышы жана тиштердин саны, конустун аралыгы жана спираль бурчу, чыгуучу борбордун бийиктиги жана орнотуу аралыгы. Корпустун шилтемеси жок жупту дал келтирүүгө болбойт.
Бир аз, адатта, кошумча жылмышуудан улам бирдей катыштагы спираль конус жуптарына каршы бирден экиге чейинки чекиттер. Бул чыныгы сан жана үзгүлтүксүз жумушта эске алынышы керек.
Карап чыгуу үчүн жылыш, катыш жана чыгуу борборунун бийиктиги керектелет. Редуктордун жана корпустун чиймелерин жөнөтүңүз, ошондо тиштүү дөңгөлөктөр топтому ага туура келген агрегат менен салыштырылып тастыкталат.
KM сериялуу редуктордо конус баскычы редукцияны да, чыгуучу борбордун бийиктигин да орнотот. Жөнөкөй спираль конустун ордуна гипоиддик пиньонду колдонуу пиньондун бекемдигине доо кетирбестен, ал борборду төмөндөтөт, ошондуктан компакттуу тик бурчтуу блоктор ушундай жол менен курулат.
Унаанын огуна эмес, редукторго колдонулганда, жылышуу менен үч чектөө келет.
Штифттин огун түшүрүү чыгуучу валды жылышуу аралыгына ылдый жылдырат. Компакттуу редуктордогу негизги маселе ушул, ошондой эле корпусту спираль конус версиясы менен алмаштырууга мүмкүн эмес кылат.
Гипоиддик стадияны иштеткен редукторго EP майы керек. Ошол эле машинанын башка жеринде колдонулган спираль сымал май менен толтурулган агрегат спираль сымал стадия эскирүүнү көрсөтө электе эле бул стадияны чийип салат.
Ордун толтуруу бирдей катыштагы спираль конус жуптарына салыштырмалуу болжол менен бир-эки упайлык натыйжалуулукту талап кылат. Үзгүлтүксүз иштеген редуктордо бул айырмачылыкты жашыруунун ордуна айтуу керек.
Бир эле редукторлор үй-бүлөсүн эки конус баскычы менен курууга болот. Тандоо борбордук бийиктикке жана баага байланыштуу, бир тиштин формасынын жакшыраак болушуна эмес.
| Аспект | Спираль сызыгы (кесилишкен) | Гипоид (компенсация) |
|---|---|---|
| Сахна тандоо | Спираль конус жубу бар KM редуктору | Гипоиддик жуп менен KM редуктору |
| Чыгаруу борборунун бийиктиги | Дөңгөлөктүн огу боюнча орнотулган | Офсеттик аралык менен төмөндөтүлдү |
| Тең катыштагы пиньон | Тиштери кичирээк, тиштери азыраак | Чоңураак тиштер, көбүрөөк жүк көтөрөт |
| Май талап кылынат | Стандарттуу тиштүү май, адатта, кабыл алынат | EP майы, жана өзгөрүү техникалык мүнөздөмө тактасында чагылдырылышы керек |
| Натыйжалуулук | Жогорку | Бир-эки пунктка төмөн |
| Кызмат алмашуу | Корпус спираль конус формасында гана кабыл алынат | Турак жай офсеттик версияда болушу керек; экөө алмаштырылбайт |
Редуктордун тиштүү дөңгөлөктөрүнүн топтому корпустан алынган, ошондуктан бул маанилер чиймеден жана корпустун чиймесинен чогуу алынган.
| Параметр | Бул продукт | Кантип тастыкталат |
|---|---|---|
| E аралыкты жылдыруу | Редукциялоо бирдигинин чиймесинде айтылгандай | Чийме |
| Пропорция жана тиштердин саны | KM сериясынын тандоосунан | Чийме |
| Конустун аралыгы жана спираль бурчу | Чиймеден | Чийме |
| Чыгаруу борборунун бийиктиги | Корпустун маалыматтары; редуктордун чиймесине каршы ырасталган | Чийме |
| Материал жана жылуулук менен иштетүү | Корпустук бекемдөөчү болотту чийүүгө чейин, карбюрациялап жана чыңап | Материалдык сертификат |
| Тактык жана терс таасир | Чиймедеги баалоо үчүн, катуулангандан кийин майдалоо | Тактык отчету |
Редуктордун тиштүү дөңгөлөктөрүнүн баасы тиштин баасы сыяктуу эле, корпустун орнотуусуна жараша белгиленет.
Борбордук бийиктик жана орнотуу аралыгы болбосо, жупту редукторго дал келтирүү мүмкүн эмес.
Чоңураак офсет үчүн башка кесүү орнотуусу талап кылынат.
Редукторлорду жасоочулар партия менен сатып алышат; бир запастык жуп толук комплектацияны алып жүрөт.
Эгерде агрегат EP майын иштетсе, суроо-талап боюнча айтыңыз; бул техникалык мүнөздөмөгө жана сунуштарга таасир этет.
Жылыштыруу жылуулук менен иштетүүдөгү бурмалоону сиңирүүнү кыйындатат, ошондуктан тиш тегизделбей, акыркы профилге чейин майдаланат.
Бош формага жакын согулган, ошондуктан дандын агымы кесилбестен, тиштин тамырын ээрчийт.
Тешик, беттер жана бурулган бекитүүчү ийне; булар тиш кесилип, өлчөнгөн даталар болуп калат.
Гипоиддик тиштер Глисон станокунда чиймедеги офсетке, конус аралыгына жана спираль бурчуна ылайык кесилет.
Корпустун тереңдигине жана өзөгүнүн катуулугуна чейин карбюризациялоо жана чыңдоо, ал эми майдалоочу запас капталдарда калтырылат.
Тиш аларга салыштырмалуу майдалангандыктан, тиштер катуулангандан кийин майдаланат.
Капталдары акыркы профилге чейин жылмаланат, бул жылышуу геометриясынын сиңишин кыйындаткан бурмалоону оңдойт.
Байланыш схемасы чогултулган жупта текшерилет, анткени редуктордо аны кийинчерээк оңдоого болбойт.
Тешик, бет, орнотуу аралыгы жана офсеттик шилтеме.
Отчет берилди Чийки куйманын химиялык жана механикалык касиеттери.
Отчет берилди Катуулангандан кийинки беттин катуулугу.
Отчет берилди Тиштин кабыгынын тереңдиги жана микроструктурасы.
Отчет берилди Гипоиддик ызы-чууну басымдуулук кылган капталдын оройлугу.
Отчет берилди Тиштүү дөңгөлөктүн өлчөө борборундагы профиль, коргошун жана кадам.
Отчет берилди Чогулган жуптагы байланыш үлгүсү жана тескери сокку.
Отчет берилдиКомпакттуу тик бурчтуу редукторлор машинанын кыска аралыкта аз чыгаруу борборуна муктаж болгон бардык жерлерде пайда болот.
АвтоматташтырууМеталлургияЦементТамак-аш жана суусундуктарЖок. Жылдыруу пиньон подшипнигинин абалын жана чыгуучу борбордун бийиктигин өзгөртөт, андыктан корпус жылдырылган версияда болушу керек. Эки конус баскычы бир куюуда алмаштырылбайт.
Анткени гипоиддик жылышуу капталдардын ортосундагы жылмышууну күчөтөт. Ал жылмышуу үчүн өтө басымдуу кошулмалар керек; стандарттуу тиштүү май тиштин чийилишине жол бериши мүмкүн.
Жылдыруу аралыгы, катышы жана тиштердин саны, конустун аралыгы жана спираль бурчу, чыгуучу борбордун бийиктиги жана орнотуу аралыгы. Корпустун шилтемеси жок жупту дал келтирүүгө болбойт.
Бир аз, адатта, кошумча жылмышуудан улам бирдей катыштагы спираль конус жуптарына каршы бирден экиге чейинки чекиттер. Бул чыныгы сан жана үзгүлтүксүз жумушта эске алынышы керек.
Карап чыгуу үчүн жылыш, катыш жана чыгуу борборунун бийиктиги керектелет. Редуктордун жана корпустун чиймелерин жөнөтүңүз, ошондо тиштүү дөңгөлөктөр топтому ага туура келген агрегат менен салыштырылып тастыкталат.
KM сериялуу редуктордо конус баскычы редукцияны да, чыгуучу борбордун бийиктигин да орнотот. Жөнөкөй спираль конустун ордуна гипоиддик пиньонду колдонуу пиньондун бекемдигине доо кетирбестен, ал борборду төмөндөтөт, ошондуктан компакттуу тик бурчтуу блоктор ушундай жол менен курулат.
Унаанын огуна эмес, редукторго колдонулганда, жылышуу менен үч чектөө келет.
Штифттин огун түшүрүү чыгуучу валды жылышуу аралыгына ылдый жылдырат. Компакттуу редуктордогу негизги маселе ушул, ошондой эле корпусту спираль конус версиясы менен алмаштырууга мүмкүн эмес кылат.
Гипоиддик стадияны иштеткен редукторго EP майы керек. Ошол эле машинанын башка жеринде колдонулган спираль сымал май менен толтурулган агрегат спираль сымал стадия эскирүүнү көрсөтө электе эле бул стадияны чийип салат.
Ордун толтуруу бирдей катыштагы спираль конус жуптарына салыштырмалуу болжол менен бир-эки упайлык натыйжалуулукту талап кылат. Үзгүлтүксүз иштеген редуктордо бул айырмачылыкты жашыруунун ордуна айтуу керек.
Бир эле редукторлор үй-бүлөсүн эки конус баскычы менен курууга болот. Тандоо борбордук бийиктикке жана баага байланыштуу, бир тиштин формасынын жакшыраак болушуна эмес.
| Аспект | Спираль сызыгы (кесилишкен) | Гипоид (компенсация) |
|---|---|---|
| Сахна тандоо | Спираль конус жубу бар KM редуктору | Гипоиддик жуп менен KM редуктору |
| Чыгаруу борборунун бийиктиги | Дөңгөлөктүн огу боюнча орнотулган | Офсеттик аралык менен төмөндөтүлдү |
| Тең катыштагы пиньон | Тиштери кичирээк, тиштери азыраак | Чоңураак тиштер, көбүрөөк жүк көтөрөт |
| Май талап кылынат | Стандарттуу тиштүү май, адатта, кабыл алынат | EP майы, жана өзгөрүү техникалык мүнөздөмө тактасында чагылдырылышы керек |
| Натыйжалуулук | Жогорку | Бир-эки пунктка төмөн |
| Кызмат алмашуу | Корпус спираль конус формасында гана кабыл алынат | Турак жай офсеттик версияда болушу керек; экөө алмаштырылбайт |
Редуктордун тиштүү дөңгөлөктөрүнүн топтому корпустан алынган, ошондуктан бул маанилер чиймеден жана корпустун чиймесинен чогуу алынган.
| Параметр | Бул продукт | Кантип тастыкталат |
|---|---|---|
| E аралыкты жылдыруу | Редукциялоо бирдигинин чиймесинде айтылгандай | Чийме |
| Пропорция жана тиштердин саны | KM сериясынын тандоосунан | Чийме |
| Конустун аралыгы жана спираль бурчу | Чиймеден | Чийме |
| Чыгаруу борборунун бийиктиги | Корпустун маалыматтары; редуктордун чиймесине каршы ырасталган | Чийме |
| Материал жана жылуулук менен иштетүү | Корпустук бекемдөөчү болотту чийүүгө чейин, карбюрациялап жана чыңап | Материалдык сертификат |
| Тактык жана терс таасир | Чиймедеги баалоо үчүн, катуулангандан кийин майдалоо | Тактык отчету |
Редуктордун тиштүү дөңгөлөктөрүнүн баасы тиштин баасы сыяктуу эле, корпустун орнотуусуна жараша белгиленет.
Борбордук бийиктик жана орнотуу аралыгы болбосо, жупту редукторго дал келтирүү мүмкүн эмес.
Чоңураак офсет үчүн башка кесүү орнотуусу талап кылынат.
Редукторлорду жасоочулар партия менен сатып алышат; бир запастык жуп толук комплектацияны алып жүрөт.
Эгерде агрегат EP майын иштетсе, суроо-талап боюнча айтыңыз; бул техникалык мүнөздөмөгө жана сунуштарга таасир этет.
Жылыштыруу жылуулук менен иштетүүдөгү бурмалоону сиңирүүнү кыйындатат, ошондуктан тиш тегизделбей, акыркы профилге чейин майдаланат.
Бош формага жакын согулган, ошондуктан дандын агымы кесилбестен, тиштин тамырын ээрчийт.
Тешик, беттер жана бурулган бекитүүчү ийне; булар тиш кесилип, өлчөнгөн даталар болуп калат.
Гипоиддик тиштер Глисон станокунда чиймедеги офсетке, конус аралыгына жана спираль бурчуна ылайык кесилет.
Корпустун тереңдигине жана өзөгүнүн катуулугуна чейин карбюризациялоо жана чыңдоо, ал эми майдалоочу запас капталдарда калтырылат.
Тиш аларга салыштырмалуу майдалангандыктан, тиштер катуулангандан кийин майдаланат.
Капталдары акыркы профилге чейин жылмаланат, бул жылышуу геометриясынын сиңишин кыйындаткан бурмалоону оңдойт.
Байланыш схемасы чогултулган жупта текшерилет, анткени редуктордо аны кийинчерээк оңдоого болбойт.
Тешик, бет, орнотуу аралыгы жана офсеттик шилтеме.
Отчет берилди Чийки куйманын химиялык жана механикалык касиеттери.
Отчет берилди Катуулангандан кийинки беттин катуулугу.
Отчет берилди Тиштин кабыгынын тереңдиги жана микроструктурасы.
Отчет берилди Гипоиддик ызы-чууну басымдуулук кылган капталдын оройлугу.
Отчет берилди Тиштүү дөңгөлөктүн өлчөө борборундагы профиль, коргошун жана кадам.
Отчет берилди Чогулган жуптагы байланыш үлгүсү жана тескери сокку.
Отчет берилдиКомпакттуу тик бурчтуу редукторлор машинанын кыска аралыкта аз чыгаруу борборуна муктаж болгон бардык жерлерде пайда болот.
АвтоматташтырууМеталлургияЦементТамак-аш жана суусундуктарЖок. Жылдыруу пиньон подшипнигинин абалын жана чыгуучу борбордун бийиктигин өзгөртөт, андыктан корпус жылдырылган версияда болушу керек. Эки конус баскычы бир куюуда алмаштырылбайт.
Анткени гипоиддик жылышуу капталдардын ортосундагы жылмышууну күчөтөт. Ал жылмышуу үчүн өтө басымдуу кошулмалар керек; стандарттуу тиштүү май тиштин чийилишине жол бериши мүмкүн.
Жылдыруу аралыгы, катышы жана тиштердин саны, конустун аралыгы жана спираль бурчу, чыгуучу борбордун бийиктиги жана орнотуу аралыгы. Корпустун шилтемеси жок жупту дал келтирүүгө болбойт.
Бир аз, адатта, кошумча жылмышуудан улам бирдей катыштагы спираль конус жуптарына каршы бирден экиге чейинки чекиттер. Бул чыныгы сан жана үзгүлтүксүз жумушта эске алынышы керек.
Карап чыгуу үчүн жылыш, катыш жана чыгуу борборунун бийиктиги керектелет. Редуктордун жана корпустун чиймелерин жөнөтүңүз, ошондо тиштүү дөңгөлөктөр топтому ага туура келген агрегат менен салыштырылып тастыкталат.
KM сериялуу редуктордо конус баскычы редукцияны да, чыгуучу борбордун бийиктигин да орнотот. Жөнөкөй спираль конустун ордуна гипоиддик пиньонду колдонуу пиньондун бекемдигине доо кетирбестен, ал борборду төмөндөтөт, ошондуктан компакттуу тик бурчтуу блоктор ушундай жол менен курулат.
Унаанын огуна эмес, редукторго колдонулганда, жылышуу менен үч чектөө келет.
Штифттин огун түшүрүү чыгуучу валды жылышуу аралыгына ылдый жылдырат. Компакттуу редуктордогу негизги маселе ушул, ошондой эле корпусту спираль конус версиясы менен алмаштырууга мүмкүн эмес кылат.
Гипоиддик стадияны иштеткен редукторго EP майы керек. Ошол эле машинанын башка жеринде колдонулган спираль сымал май менен толтурулган агрегат спираль сымал стадия эскирүүнү көрсөтө электе эле бул стадияны чийип салат.
Ордун толтуруу бирдей катыштагы спираль конус жуптарына салыштырмалуу болжол менен бир-эки упайлык натыйжалуулукту талап кылат. Үзгүлтүксүз иштеген редуктордо бул айырмачылыкты жашыруунун ордуна айтуу керек.
Бир эле редукторлор үй-бүлөсүн эки конус баскычы менен курууга болот. Тандоо борбордук бийиктикке жана баага байланыштуу, бир тиштин формасынын жакшыраак болушуна эмес.
| Аспект | Спираль сызыгы (кесилишкен) | Гипоид (компенсация) |
|---|---|---|
| Сахна тандоо | Спираль конус жубу бар KM редуктору | Гипоиддик жуп менен KM редуктору |
| Чыгаруу борборунун бийиктиги | Дөңгөлөктүн огу боюнча орнотулган | Офсеттик аралык менен төмөндөтүлдү |
| Тең катыштагы пиньон | Тиштери кичирээк, тиштери азыраак | Чоңураак тиштер, көбүрөөк жүк көтөрөт |
| Май талап кылынат | Стандарттуу тиштүү май, адатта, кабыл алынат | EP майы, жана өзгөрүү техникалык мүнөздөмө тактасында чагылдырылышы керек |
| Натыйжалуулук | Жогорку | Бир-эки пунктка төмөн |
| Кызмат алмашуу | Корпус спираль конус формасында гана кабыл алынат | Турак жай офсеттик версияда болушу керек; экөө алмаштырылбайт |
Редуктордун тиштүү дөңгөлөктөрүнүн топтому корпустан алынган, ошондуктан бул маанилер чиймеден жана корпустун чиймесинен чогуу алынган.
| Параметр | Бул продукт | Кантип тастыкталат |
|---|---|---|
| E аралыкты жылдыруу | Редукциялоо бирдигинин чиймесинде айтылгандай | Чийме |
| Пропорция жана тиштердин саны | KM сериясынын тандоосунан | Чийме |
| Конустун аралыгы жана спираль бурчу | Чиймеден | Чийме |
| Чыгаруу борборунун бийиктиги | Корпустун маалыматтары; редуктордун чиймесине каршы ырасталган | Чийме |
| Материал жана жылуулук менен иштетүү | Корпустук бекемдөөчү болотту чийүүгө чейин, карбюрациялап жана чыңап | Материалдык сертификат |
| Тактык жана терс таасир | Чиймедеги баалоо үчүн, катуулангандан кийин майдалоо | Тактык отчету |
Редуктордун тиштүү дөңгөлөктөрүнүн баасы тиштин баасы сыяктуу эле, корпустун орнотуусуна жараша белгиленет.
Борбордук бийиктик жана орнотуу аралыгы болбосо, жупту редукторго дал келтирүү мүмкүн эмес.
Чоңураак офсет үчүн башка кесүү орнотуусу талап кылынат.
Редукторлорду жасоочулар партия менен сатып алышат; бир запастык жуп толук комплектацияны алып жүрөт.
Эгерде агрегат EP майын иштетсе, суроо-талап боюнча айтыңыз; бул техникалык мүнөздөмөгө жана сунуштарга таасир этет.
Жылыштыруу жылуулук менен иштетүүдөгү бурмалоону сиңирүүнү кыйындатат, ошондуктан тиш тегизделбей, акыркы профилге чейин майдаланат.
Бош формага жакын согулган, ошондуктан дандын агымы кесилбестен, тиштин тамырын ээрчийт.
Тешик, беттер жана бурулган бекитүүчү ийне; булар тиш кесилип, өлчөнгөн даталар болуп калат.
Гипоиддик тиштер Глисон станокунда чиймедеги офсетке, конус аралыгына жана спираль бурчуна ылайык кесилет.
Корпустун тереңдигине жана өзөгүнүн катуулугуна чейин карбюризациялоо жана чыңдоо, ал эми майдалоочу запас капталдарда калтырылат.
Тиш аларга салыштырмалуу майдалангандыктан, тиштер катуулангандан кийин майдаланат.
Капталдары акыркы профилге чейин жылмаланат, бул жылышуу геометриясынын сиңишин кыйындаткан бурмалоону оңдойт.
Байланыш схемасы чогултулган жупта текшерилет, анткени редуктордо аны кийинчерээк оңдоого болбойт.
Тешик, бет, орнотуу аралыгы жана офсеттик шилтеме.
Отчет берилди Чийки куйманын химиялык жана механикалык касиеттери.
Отчет берилди Катуулангандан кийинки беттин катуулугу.
Отчет берилди Тиштин кабыгынын тереңдиги жана микроструктурасы.
Отчет берилди Гипоиддик ызы-чууну басымдуулук кылган капталдын оройлугу.
Отчет берилди Тиштүү дөңгөлөктүн өлчөө борборундагы профиль, коргошун жана кадам.
Отчет берилди Чогулган жуптагы байланыш үлгүсү жана тескери сокку.
Отчет берилдиКомпакттуу тик бурчтуу редукторлор машинанын кыска аралыкта аз чыгаруу борборуна муктаж болгон бардык жерлерде пайда болот.
АвтоматташтырууМеталлургияЦементТамак-аш жана суусундуктарЖок. Жылдыруу пиньон подшипнигинин абалын жана чыгуучу борбордун бийиктигин өзгөртөт, андыктан корпус жылдырылган версияда болушу керек. Эки конус баскычы бир куюуда алмаштырылбайт.
Анткени гипоиддик жылышуу капталдардын ортосундагы жылмышууну күчөтөт. Ал жылмышуу үчүн өтө басымдуу кошулмалар керек; стандарттуу тиштүү май тиштин чийилишине жол бериши мүмкүн.
Жылдыруу аралыгы, катышы жана тиштердин саны, конустун аралыгы жана спираль бурчу, чыгуучу борбордун бийиктиги жана орнотуу аралыгы. Корпустун шилтемеси жок жупту дал келтирүүгө болбойт.
Бир аз, адатта, кошумча жылмышуудан улам бирдей катыштагы спираль конус жуптарына каршы бирден экиге чейинки чекиттер. Бул чыныгы сан жана үзгүлтүксүз жумушта эске алынышы керек.
Карап чыгуу үчүн жылыш, катыш жана чыгуу борборунун бийиктиги керектелет. Редуктордун жана корпустун чиймелерин жөнөтүңүз, ошондо тиштүү дөңгөлөктөр топтому ага туура келген агрегат менен салыштырылып тастыкталат.