01

Согуу
Бош формага жакын согулган; дан агымы тиштин тамырын ээрчийт.


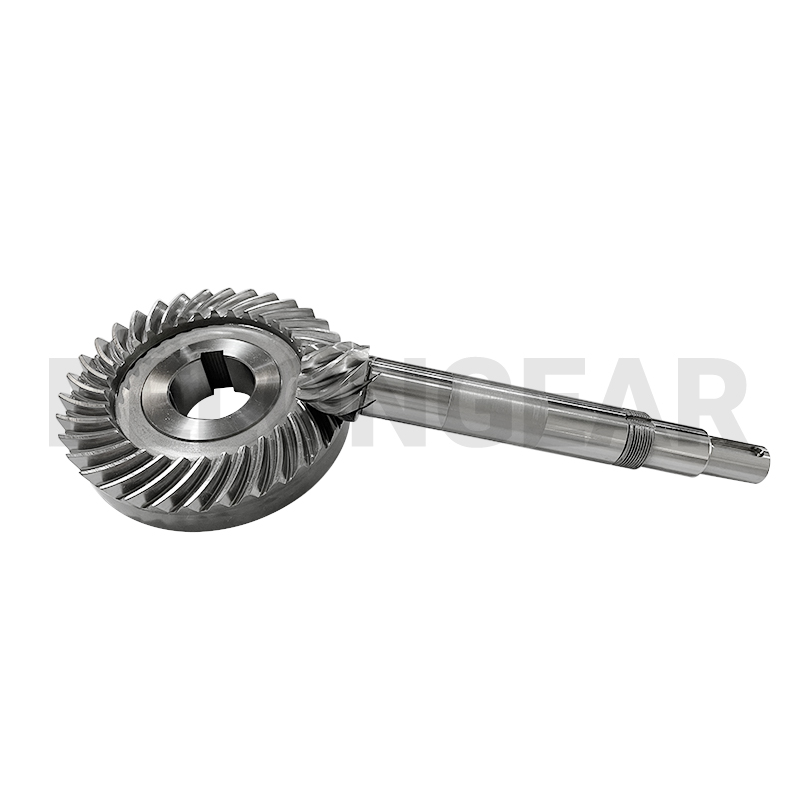


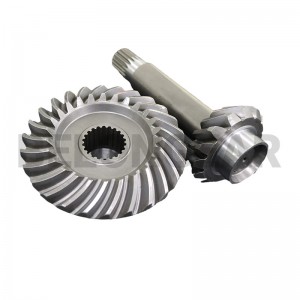
18CrNiMo7-6 конус тиш жогорку жүктү көтөрүүгө жана жылуулук менен иштетүү аркылуу формасын сактоого туура келгенде тандалат. Тиш карбюризацияланат, бекемделет, андан кийин майдаланат, ошондуктан даяр профиль болжолдонгондун ордуна өлчөнөт.
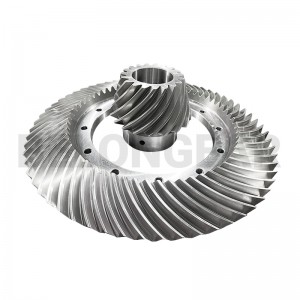
Спираль конус тиштүү дөңгөлөк анын тишинин кандайча жасалгандыгы менен гана эмес, өлчөмдөрү менен да аныкталат. Маршрут жетишүүгө мүмкүн болгон тактыкты, ызы-чууну жана бааны аныктайт, ошондуктан ал цехте калтырылбай, чийме чыгарылганга чейин макулдашылат.
| Маршрут | Тиш кантип бүтөт | Качан тандалды | Чектөө |
|---|---|---|---|
| Глисон айлампа менен ойноду | Тиштер кесилип, катууланып, андан кийин Глисон тиш жуурканында дал келген жуптар менен шыбалат. Жуптар абразивдүү кошулма менен бириктирилет, ошондуктан тийүү кескич калтырган жерде гана эмес, бүт тишке пайда болот. | Орточо ылдамдыкта тынч чуркоо; чоң көлөм; классикалык автомобиль жана тиштүү кыймылдаткыч маршруту. | Кесилген тиштин геометриясын эмес, тегиздөө тийүүнү оңдойт, ошондуктан катуулантуудан мурун жетишилген тактык орнотулат. |
| Глисон жериБУЛ БАРАК | Катуулагандан кийин тиштин капталдары Глисон тегирменинде тегизделет. Тегирмен тегирмени катуулантуудан келип чыккан деформацияны оңдойт, ошондуктан бүткөн тиш тийүүнү калыбына келтирүү үчүн чаптоонун ордуна, тыгыз профиль чыдамдуулугунун чегинде калат. | Шаптоого караганда жогорку ылдамдык, катуураак тактык жана төмөн ызы-чуу; үзгүлтүксүз иштеген редукторлор үчүн жол. | Майдалоо жайыраак жана кымбатыраак бүтүрүү кадамы болуп саналат, андыктан ал тактык аны актаган жерде тандалат. |
| Клингельнбергдин катуу кесилген жери | Тиштер жумшак кесилет, катууланат, андан кийин Клингельнберг станокунда катуу кесүү менен бүткөрүлөт. Катууланган тишти кесүү өзүнчө майдалоо операциясынан качууга жана тиштин бетин майдалоо издеринен таза кармоого мүмкүндүк берет. | Майдалоо кыйын болгон жерлерде катуу иштетүү жана Клингельнберг системасынын геометриясы үчүн. | Жумшак, орой кесүү туура запасты калтырышы керек, ошондуктан орой жана катуу кесүү бир операция катары пландаштырылат. |
Төмөндөгү маанилер ушул буюмдун чиймесинен алынган. Баракта материал же тактык даражасы көрсөтүлгөн жерде ал бул жерде кайталанат; калганынын баары каталогдон алынган деп болжолдонбостон, чиймени карап чыгуу учурунда сиз менен бирге тастыкталат.
| Буюм | Бул продукт | Кантип тастыкталат |
|---|---|---|
| Тиштүү тиш ... | Спираль конус тиштүү дөңгөлөк жана пиньон топтому | Чийме |
| Материал | 18CrNiMo7-6 | Материалдык сертификат |
| Жылуулук менен иштетүү | Карбюризациялоо, катуулоо жана чиймеге ылайыкташтыруу | Жылуулук менен иштетүү боюнча отчет |
| Бүтүрүү | Катуулангандан кийин тиштин капталдары көгөрүп турат | Тактык отчету |
| Тактык | Чиймеге; бул класс үчүн DIN 5-6 мүнөздүү | Тактык отчету |
| Жеткирүү көлөмү | Шайкеш келген тиштүү дөңгөлөк жана пиньон топтому | Мешинг отчету |
Материал жана жасалгалоо чогуу алганда, жер төлөнүн баасынын көпчүлүк бөлүгүн аныктайт.
18CrNiMo7-6 жөнөкөй эритме болотко караганда кымбатыраак жана аны иштетүү кыйыныраак, бирок жүктөөчү корпуска көбүнчө дал ушул керек.
Тереңирээк корпустар мештин узак циклдерин жана майдалоо үчүн көбүрөөк бурмалоону билдирет.
Катуулануудан мурун майдалоого канча запас калаары пландаштырылган; аны туура эмес жасоо эскирген тетикке чыгым алып келет.
Эки мүчөнү тең дал келген топтом катары берүү экинчи орнотуудан жана экинчи текшерүүдөн качууга мүмкүндүк берет.
Спираль конус жетеги боюнча көпчүлүк даттануулар тиштерден эмес, чогултуудан келип чыгат. Булар орнотуучу машинада көзөмөлдөшү керек болгон үч жагдай.
Тиш майдалоочу материал менен кесилет, катууланат, андан кийин профилине чейин майдаланат. Майдалоо жылуулук менен иштетүүдөн калган бурмалоону оңдойт, ошондуктан даяр тактык мешке көз каранды эмес.
Бош формага жакын согулган; дан агымы тиштин тамырын ээрчийт.

Кесүү жана өлчөө маалыматтары катары тешик, беттер жана монтаждоочу ийин бурулган.

Тиштер бир аз кесилгендиктен, катуулангандан кийин алып салуу керек болгон запас бар.

Кузовду көрсөтүлгөн тереңдикке чейин карбюризациялоо жана катуулоо, майдалоочу запас капталдарда калтырылат.

Тиш аларга салыштырмалуу тегизделгендиктен, алгач тегиздөөчү тиштер тегизделет.

Капталдары Gleason тегирменинде жылуулук менен иштетүүдөгү бурмалоолорду оңдоп, акыркы профилге чейин жылмаланат.
Кайсы текшерүүлөр колдонулаарын маршрут аныктайт. Ар бир комплект тиштүү дөңгөлөктүн борборунда өлчөнөт жана жуп торчо менен бириктирилет, ал эми жыйынтыктар ичинде сакталбастан, товарлар менен бирге берилет.

Чиймеге карата тешик, бет жана орнотуу аралыгы.Өлчөмдөр жөнүндө отчет

Чийки куйманын химиялык жана механикалык касиеттери.Материалдык сертификат

Катуулангандан кийинки беттин катуулугу.Жылуулук менен иштетүү боюнча отчет

Тиштин кабыгынын тереңдиги жана микроструктурасы.Жылуулук менен иштетүү боюнча отчет

Жердин капталдарынын оройлугу, тиштүү дөңгөлөктүн ызы-чуусун негизги кыймылдаткыч.Кескиндик жөнүндө отчет

Тиштүү дөңгөлөктүн өлчөө борборундагы профиль, коргошун жана кадам.Тактык отчету

Жуптагы байланыш схемасы жана терс реакция.Мешинг отчету
Спираль конус тиштүү дөңгөлөктөр ылдамдыкта жылмакай тик бурчтуу берүү үчүн тандалат. Belon бул тармактарга тиштүү дөңгөлөктөрдү жеткирет.
 Металлургия
 Цемент
 Тоо-кен казуу
 Автоматташтыруу
18CrNiMo7-6 жогорку жүктөмдө өзөктүн бекемдигин жакшыраак сактайт, бул тишке көп жүктөм коюлганда жана кесилиши чоң болгондо маанилүү. Чийме чечет, бирок бул редуктордо иштөөнү талап кылган жумуштар үчүн кадимки тандоо.
Ооба. Катуулагандан кийин майдалоо бурмалоону жок кылып, акыркы профилди орнотот; ансыз тактык мешке көз каранды болмок.
Материалдык сертификат, жылуулук менен иштетүү отчету, өлчөм отчету, тактык отчету жана торчолор жөнүндө отчет.
Мүмкүн, бирок тетиктин штифтинин ченемин өлчөө керек. Бир мүчөсүн экинчисин текшербей туруп майдалоо көп учурда четтерине тийүүгө алып келет.
Чиймени же эскирген жупту орнотуу аралыгы жана жумуш убактысы менен кошо жөнөтүңүз. Андан кийин маршрут, материал жана тактык машинанын чындыгында эмнеге муктаж экенине дал келиши мүмкүн.